


ABS Инжекционно формоване
Какво е ABS леене под налягане?
ABS инжекционното формоване е процес, използван за създаване на пластмасови части от ABS (акрилонитрил бутадиен стирен) пластмаса. В този процес ABS пластмасата се нагрява, докато се превърне в разтопена течност, след което се инжектира под високо налягане в кухината на формата. След това пластмасата бързо се охлажда и се втвърдява във формата на кухината, създавайки желаната част. Този процес е идеален за производство на големи количества части с постоянна форма и качество. ABS е популярен материал за този процес поради своята здравина, твърдост и устойчивост на удар, топлина и химикали.
Защо да изберете нас?
Професионален екип:Нашата компания разполага с професионален екип от инженери и специалисти по продажби, с над 15 години технически опит и богат опит в производството, проектирането, изследването и разработката и технически възможности в индустрията за инженерна пластмаса.
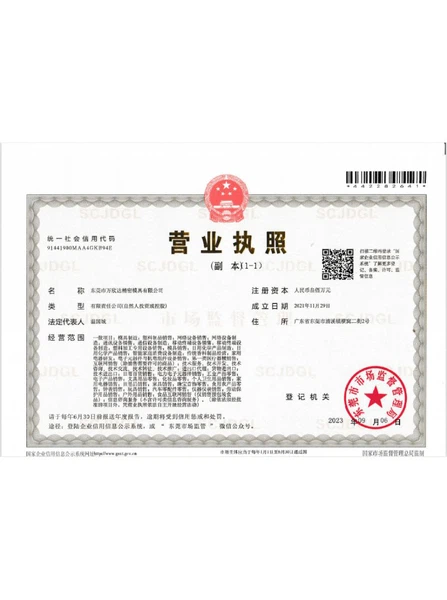
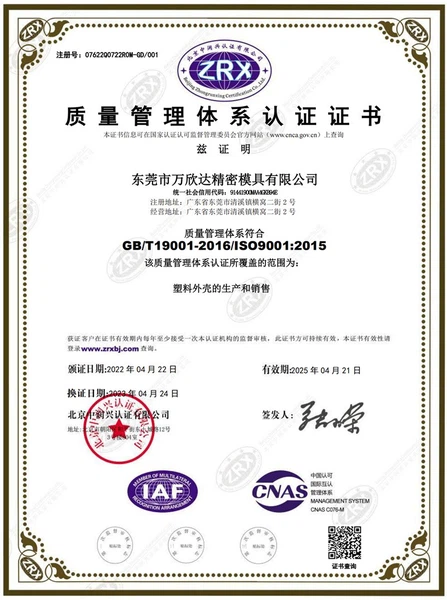
Разширено оборудване:Разполагаме с пълен набор от ефективно производствено оборудване и усъвършенствани металорежещи машини с ЦПУ, Получена система за управление на качеството ISO през април 2022 г. Ние сме разработили и натрупали богат опит в изследванията и производството в индустрията за електронни продукти.
Персонализирани услуги:Ние се вслушваме в целите и стремежите на нашите клиенти и затова предоставяме персонализирани решения.
Контрол на качеството:Разполагаме с професионален персонал, който да наблюдава производствения процес, да инспектира продуктите и да гарантира, че крайният продукт отговаря на изискваните стандарти за ниво на качество, насоки и спецификации.


Предимства на ABS леене под налягане
ABS е универсален термопластичен материал, който може лесно да се формова в различни форми и размери. Известен е със своята отлична здравина, устойчивост на удар и висока пластичност. Това прави ABS подходящ за широк спектър от приложения, включително автомобилни компоненти, потребителски стоки, електронни кутии и др.
ABS леенето под налягане е рентабилен производствен метод, особено за производство в големи обеми. Процесът позволява високи производствени нива и кратки времена на цикъла, което води до по-ниски производствени разходи. Освен това ABS смолата е сравнително евтина, което допълнително допринася за спестяване на разходи.
ABS шприцването предлага голяма гъвкавост на дизайна, позволявайки създаването на сложни геометрии и сложни детайли. Може лесно да се формира в различни форми, размери и текстури, отговаряйки на специфичните нужди на различни продукти. ABS също поддържа широка гама от покрития, включително гланц, мат и текстурирани повърхности.
ABS шприцването осигурява продукти с отлични повърхностни покрития, намалявайки необходимостта от допълнителни довършителни процеси. Това е особено полезно за приложения, които изискват естетическа привлекателност, като потребителска електроника или козметични опаковки. Способността за постигане на последователни и гладки покрития подобрява цялостното качество на продукта.
ABS предлага баланс на механични свойства, които го правят подходящ за взискателни приложения. Притежава добра якост на опън, устойчивост на удар и термична стабилност. ABS продуктите могат да издържат на високи температури, което ги прави подходящи за много индустриални среди.
ABS е известен с отличната си химическа устойчивост, което го прави подходящ избор за приложения, включващи излагане на химикали или тежки среди. Той може да устои на много химикали, включително киселини, основи, масла и греси, гарантирайки издръжливостта и дълготрайността на продукта.
ABS е лек материал, което е предимство за индустрии, където намаляването на теглото е от решаващо значение. Ниската му плътност позволява производството на леки компоненти без компромис със здравината или производителността. Това прави шприцоването на ABS идеално за приложения в автомобилната, космическата и потребителската електроника.
Видове ABS леене под налягане
1. Инжекционно формоване
Това е най-разпространеният и широко използван метод за шприцоване на ABS. Процесът включва разтопяване на ABS материала и инжектирането му във форма при високо налягане. След това формата се охлажда, за да се втвърди ABS и се отваря, за да се отстрани готовият продукт.
2. Шприцоване с два удара
Известен също като двукомпонентно леене под налягане. Този метод позволява едновременното инжектиране на ABS и друг материал във формата. Позволява производството на продукти с множество цветове или материали в един цикъл на формоване. Този процес често се използва за създаване на ABS продукти с меки на допир или гумирани зони.
3. Преформоване
Преформоването включва формоване на слой от ABS върху вече съществуващ компонент или субстрат. Тази техника обикновено се използва за подобряване на външния вид, сцеплението или издръжливостта на продуктите. Процесът изисква отделна форма за субстрата и друга форма за ABS слоя.
4. Поставете корнизи
При формоване на вложки, метални или пластмасови вложки се поставят във формата преди инжектирането на ABS материала. След това разтопеният ABS материал обгръща вложките, създавайки здрава връзка. Този метод често се използва за добавяне на функции или функционалност към продукта, като резба вложки или електронни компоненти.
5. Микро формоване
Микроформоването включва производството на малки и сложни части от ABS. Този прецизен процес на формоване се използва за производство на продукти в индустрии като електроника и медицински устройства. Изисква специализирано оборудване и техники за постигане на висока точност и прецизност.
6. Инжекционно формоване с помощта на газ
Този метод използва комбинация от разтопен ABS и газово налягане за образуване на кухи елементи или канали в продукта. Газът обикновено е азот, който се инжектира във формата след ABS материала. Газът измества разтопения ABS, създавайки куха секция с еднаква дебелина на стената.
7. Съвместно леене под налягане
Съвместното шприцоване, известно също като сандвич или многократно формоване, включва инжектиране на множество материали едновременно. Този метод позволява комбинирането на ABS с други материали, като сърцевина от пяна или каучук. Съвместното шприцоване се използва за създаване продукти с подобрени свойства, като например подобрена изолация или омекотяване.
Приложение на ABS леене под налягане
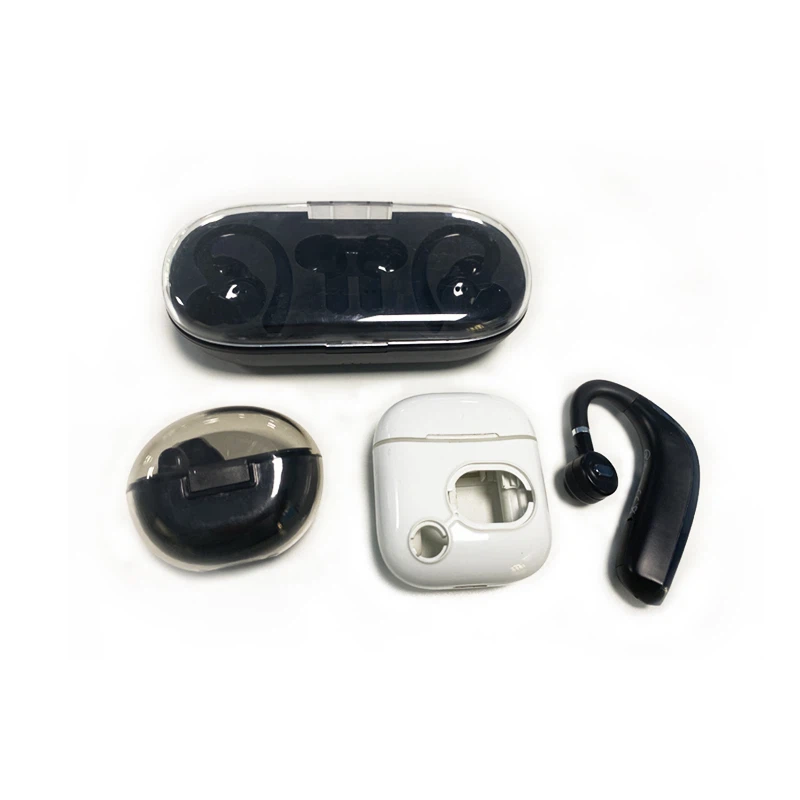


В автомобилната индустрия:Шприцоването на ABS се използва за производството на различни вътрешни и външни части като арматурни табла, панели на вратите, капаци на брони и решетки. ABS е избран за тези приложения, защото е лек, устойчив на удар и може да издържи на различни атмосферни условия.
Електронна индустрия:Шприцоването на ABS също се използва често в електронната индустрия за производство на елементи като корпуси за компютри и телевизори, клавиатури и калъфи за телефони. ABS осигурява добра електрическа изолация, което го прави подходящ за тези приложения.
Домакински уреди:Частите за пералня и хладилник често се изработват с помощта на ABS леене под налягане. Устойчивостта на материала на химикали и влага го прави идеален за тези продукти.
Медицинска промишленост: ABS шприцоването се използва широко в медицинската индустрия за производство на оборудване и устройства като резервоари за спринцовки, медицински тави и корпуси за медицински устройства. ABS предлага добри възможности за стерилизация и може да издържи многократно почистване.
индустрия за играчки:Индустрията за играчки широко използва ABS леене под налягане за производството на широка гама пластмасови играчки. Способността на ABS да се оцветява лесно и неговата устойчивост на удар го правят предпочитан материал за производство на играчки.
Строителна индустрия:Шприцоването на ABS се използва и в строителната индустрия за създаване на фитинги, стенни панели и тръби. Твърдостта, здравината и устойчивостта на химикали и UV лъчи на материала го правят подходящ за тези приложения.
Спорт и свободно време:Индустрията за спорт и свободно време използва ABS леене под налягане в производството на артикули като каски, защитно оборудване и спортно оборудване. Лекият и устойчив на удар характер на ABS гарантира безопасност и издръжливост на тези продукти.
Мебелна индустрия:Мебелната промишленост използва ABS леене под налягане за производство на артикули като столове, маси и шкафове. ABS предлага добра устойчивост на надраскване и може лесно да се формова в желани форми и дизайн.
Опаковъчна индустрия:ABS шприцоването също се използва често в опаковъчната индустрия за производство на контейнери, бутилки и капачки. ABS осигурява добра химическа устойчивост и може да бъде направен прозрачен за по-добра видимост.
Материал на ABS леене под налягане
ABS (акрилонитрил бутадиен стирен):ABS е често използван термопластичен материал за леене под налягане. ABS предлага добра комбинация от здравина, устойчивост на удар и температурна устойчивост, което го прави подходящ за широк спектър от приложения. Едно от основните предимства на ABS е неговата лесна обработка. Може да бъде формован чрез инжектиране при относително ниско налягане и температура, което намалява времената на цикъла и консумацията на енергия. ABS има отлична стабилност на размерите, което означава, че частите, формовани от ABS, ще запазят своята форма и размер при различни условия на температура и влажност. ABS може лесно да бъде оцветени по време на процеса на леене под налягане, което позволява широка гама от опции за дизайн и персонализиране.
Компоненти на ABS леене под налягане
ABS смола:ABS (акрилонитрил бутадиен стирен) е често използван термопластичен полимер, който се използва като основен материал за леене под налягане. Известен е със своята висока устойчивост на удар, добра устойчивост на топлина и отлични механични свойства.
Машина за леене под налягане:Това е ключовото оборудване, използвано при леене под налягане на ABS. Машината се състои от цилиндър, бутало, нагревателни елементи и формовъчна кухина. ABS смолата се нагрява и разтопява в цевта, преди да се инжектира в кухината на формата.
Мухъл:Формата е основен компонент при шприцоване на ABS. Той определя формата и размера на крайния ABS продукт. Формата обикновено е изработена от стомана и се състои от две половини, сърцевина и кухина. Той е проектиран да позволи на разтопената ABS смола да се охлади и да се втвърди в желаната форма.
Инжекционен блок:Инжекционният блок е отговорен за топенето на ABS смолата и инжектирането й в кухината на формата. Състои се от цилиндър, винт и бутало. ABS смолата се подава в цевта, където се нагрява и разтопява от въртенето на винта. След това буталото избутва разтопената ABS смола в кухината на формата, за да приеме формата си.
Охладителна система:След като ABS смолата се инжектира в кухината на формата, тя трябва да се охлади и втвърди. Охладителна система, обикновено състояща се от охлаждащи канали във формата, помага за бързото охлаждане на разтопената ABS смола. Охлаждането е от решаващо значение, за да се гарантира, че крайният ABS продукт има желаната форма и размери.
Ежекторен механизъм:След като ABS продуктът се охлади и втвърди, той трябва да бъде изваден от кухината на формата. Ежекторният механизъм се състои от ежекторни щифтове или плочи, които изтласкват продукта от матрицата. Това позволява лесно отстраняване на готовия ABS продукт.
Контролна система:Системата за управление е от съществено значение за наблюдение и контрол на различни параметри по време на процеса на леене под налягане на ABS. Осигурява точен контрол на температурата, контрол на налягането и контрол на времето. Това помага за постигането на постоянни и висококачествени ABS продукти.
Какви са техниките за шприцоване на ABS?

Тънкостенни части
ABS има сравнително висок вискозитет и поради това налягането на впръскване трябва да се увеличи за тънкостенни части. Отвъд температурата на пластифициране, вискозитетът на ABS ще се увеличи с повишаване на температурата. Като такова, само налягането може да се увеличи за тънкостенни части. Формите трябва да бъдат специално проектирани да се справят с тези повишени налягания.

Големи кухи части
Шприцоването на големи, тънки или кухи части е предизвикателство. Може да е полезно да се използва леене под налягане с помощта на вода или газ, което позволява производството на големи, тънкостенни или кухи части. Тази техника използва вода под високо налягане или газ за притискане на разтопената пластмаса към стените на формата, за да се получи еднаква дебелина и гладки вътрешни обеми.

Дебелостенни части
Производството на дебелостенни части със стандартни техники за леене под налягане може да доведе до следи от потъване върху частта. Един от методите за заобикаляне на това е използването на компресионно шприцоване, което по същество отлага определено количество разтопена пластмаса във форма за производство на крайната част. Тази техника също така намалява вътрешните напрежения, характерни за леенето под налягане. Като алтернатива следите от потъване могат да се управляват с по-тънки (или по-равномерни) стени на матрицата или увеличен капацитет на термичен трансфер във формата.

Мулти материал
Ако се изискват компоненти от много материали, тогава могат да се използват техники като формоване с вложки или формоване чрез формоване. ABS често се използва за промишлени инструменти като акумулаторни бормашини, чиито дръжки са формовани върху ABS за подобряване на захващането на инструмента.
Съображения при процеса на леене под налягане на ABS пластмаса
1. Обмислете дизайна на ABS пластмасовите части
Стената на дизайна на пластмасовите части трябва да бъде с еднаква дебелина, така че да има 25% диапазон на диверсификация между дебелините на стените на частта. Предотвратяването на масивно напрежение е възможно, когато дебелината на стената е еднаква. Има нужда от допълнителни ребра или радиуси за подобряване на здравината и щракване.
2. Изсушете ABS материала преди обработка
ABS пластмасата ще абсорбира вода, когато тя присъства в обработвания материал. Следователно осигуряването на цялостно изсушаване на материала преди обработка е от решаващо значение. Много проблеми ще възникнат от ABS пластмасата, която абсорбира влагата. Основните проблеми са увеличените оперативни разходи и повече време, прекарано в процеса. По същия начин, липсата на отстраняване на водата ще доведе до помътняване на формованите части. Въпреки че при съхранение и транспортиране на топлоустойчива ABS смола ще настъпи абсорбиране на вода от атмосферата. Диапазонът на абсорбция на влага е в рамките на 0.2% до 0.4%. Въпреки това, преди да се обработи формовката от ABS пластмаса, съдържанието на влага трябва да се намали драстично до 0.05% или по-малко. Това ще помогне за предотвратяване на дефекти при леене под налягане по време на процеса. Температурата, при която се извършва сушенето, е 80-95 градуса и ще отнеме три до четири часа, за да завърши.
3. Контрол на температурата на формоване
Друго съображение за шприцоване на ABS е контролът на температурата, тъй като прегряването на пластмасовия ABS може да доведе до термично разлагане. Ако производителите прилагат прекомерна топлина към материала, химическите връзки се разпадат. В резултат на това ще се появят кафяви гранули върху шприцовани формовани части. Проблемът с контрола на температурата е най-често неизбежен при използване на старо оборудване с лош контрол на температурата. Въпреки това, температурата на формоване трябва да бъде висока, когато шприцованите части от ABS съдържат висок гланц и гарантират, че няма да повредят материала в процеса. Следователно, когато се използва ABS пластмаса с формата, температурата е по-висока от другите материали, използвани при обработката. Препоръчителният температурен диапазон е между 180-230 градуса. По същия начин, колкото по-висока е температурата, толкова по-малко време трябва да излагате пластмасата на такава температура, за да предотвратите разграждането.
4. Налягане на впръскване
За разлика от други материали за леене под налягане, високото налягане на впръскване е необходимо за ABS пластмасата поради нейния вискозитет. Това може да не се отнася за обикновен, незначителен или дебел продукт. Въпреки това, прекомерното увеличаване на налягането на впръскване може да доведе до слепване на формованите части поради повишеното триене.
5. Съображения за скоростта на леене под налягане в процеса на леене под налягане на ABS пластмаса
Скоростта на инжектиране също е от решаващо значение за осигуряване на първокласни крайни продукти. Прекомерната скорост на инжектиране ще причини изгаряне или термично разлагане на пластмасовия материал. Освен това лошият блясък, заваръчните линии и обезцветяването са някои проблеми, произтичащи от прекалено повишена скорост.
Сертификати



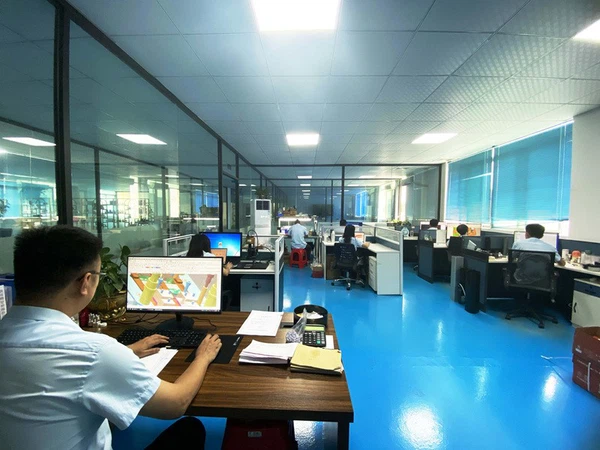
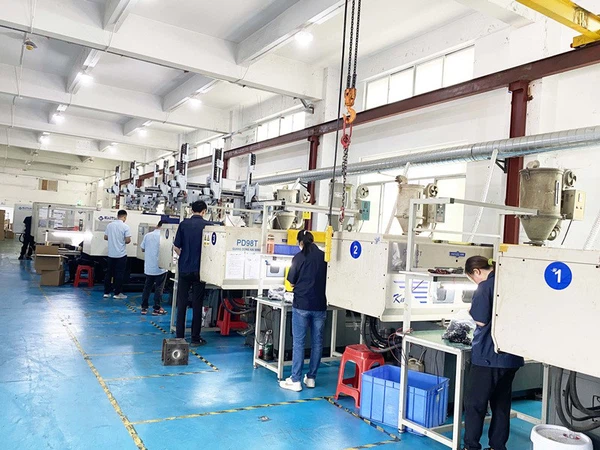
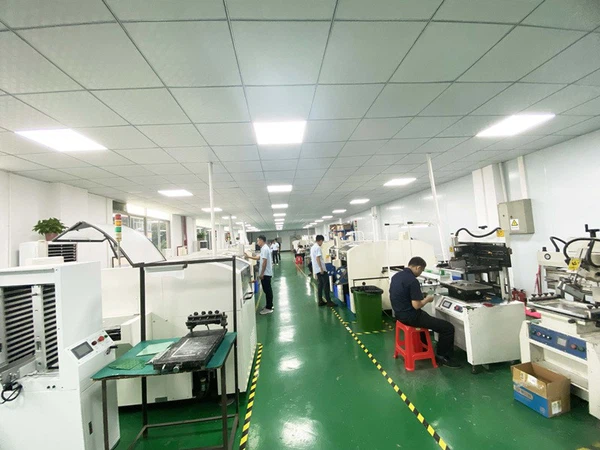
Нашата фабрика
Нашата компания разполага с професионален екип от инженери и специалисти по продажби, с над 15 години технически опит и богат опит в производството, проектирането, изследването и разработката и технически възможности в индустрията за инженерна пластмаса, поддържаща персонализирано персонализиране. Разполагаме с пълен набор от ефективно производствено оборудване и модерни CNC машини.

Често задавани въпроси ABS леене под налягане
В: Подходящ ли е ABS за леене под налягане?
В: Каква е температурата за шприцоване на ABS?
В: Какви са петте често срещани проблема при шприцоване на пластмасови части?
Мивка Marks в пластмасова вложка.
Изкривяване на готова част.
Следа от изгаряне в пластмасова част.
Кратки кадри на капачка от бутилка.
Въпрос: При каква температура ABS започва да се деформира?
Формованите в ABS части започват да се деформират (точка на огъване при натоварване) при около 100 градуса C; ABS има по-нисък коефициент на триене от други материали и изисква по-малко сила по време на екструдиране; Издържа на удари; Издържа на топлина.
В: Какъв размер порта за ABS?
В: Какво е ABS леене под налягане?
Въпрос: Какви са предимствата на ABS шприцването?
В: Какви са приложенията на ABS шприцоване?
В: Каква е разликата между ABS и други пластмаси, използвани при леене под налягане?
Въпрос: Какъв е процесът на леене под налягане на ABS?
Въпрос: Подготовка на материалите
Инжектиране
Разтопеният ABS се инжектира в кухината на формата под високо налягане.
Охлаждане
Формата се охлажда, за да позволи на ABS да се втвърди.
Изтласкване
Готовата част се изважда от формата.
В: Кои са факторите, които влияят върху качеството на ABS шприцването?
Въпрос: Типът и качеството на използвания ABS материал.
Температурата и налягането на процеса на инжектиране.
Скоростта и времето на охлаждане.
Процесът на изваждане и отстраняване на готовия детайл от формата.
В: Какво е изкривяване при ABS леене под налягане?
Въпрос: Как може да се предотврати изкривяването при ABS леене под налягане?
Въпрос: Използване на единен и балансиран дизайн на матрицата.
Регулиране на налягането и скоростта на впръскване, за да се намали появата на напрежение и деформация.
Използване на ABS материал с по-висока температура на топене за подобряване на поведението на потока на материала.
В: Какво е къс удар при шприцоване на ABS?
Въпрос: Как може да се предотврати къс удар при шприцоване на ABS?
Въпрос: Проверка на подаването на материала и осигуряване на достатъчно материал за запълване на кухината на формата.
Почистване на дюзата и проверка дали не е блокирана или запушена.
Оптимизиране на дизайна на матрицата и системата на вратата за подобряване на поведението на потока на материала.
Въпрос: При каква температура ще се стопи ABS пластмасата?
В: Как предотвратявате въздушни капани при леене под налягане?
В: Как предотвратявате кухини при леене под налягане?
В: Как предотвратявате студени охлюви при леене под налягане?
Q: ABS пластмаса ли е или гума?
Акрилонитрил, полистирол и бутадиен.
Ние сме професионални производители и доставчици на леене под налягане в Китай, специализирани в предоставянето на висококачествени персонализирани услуги. Горещо ви приветстваме да продавате на едро евтино леене под налягане на корема, произведено в Китай тук от нашата фабрика. Свържете се с нас за оферта.